缝制车间增12台高车,座套月产800套
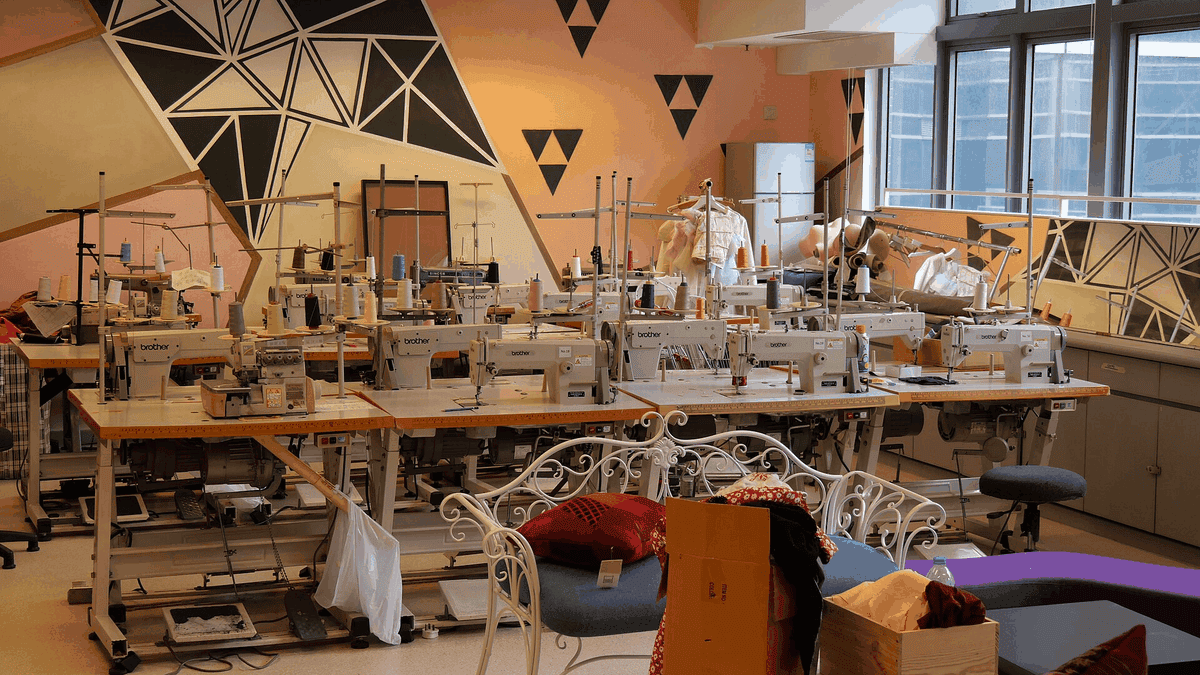
9 月 25 日,缝制车间完成设备扩容,新增 12 台高车与 2 台包缝机,工位从 18 个增加到 32 个,座套月产能由 560 套提升到 800 套。
32 个工位怎么分工
车间按工序分 4 段:裁片、缝合、包边、检验。裁片段 6 人,缝合段 16 人,包边段 6 人,检验段 4 人,每段设 1 名组长。
RH-Z6 全包座套共 28 道工序,单人完成一套需 5.5 小时;分段流水后单套工时降到 3.2 小时,工序间在制品不超过 20 套。
新增设备解决什么
新购的 12 台高车针距可调到 2.5mm,比旧机稳定,气囊开口位的缝线偏移从 ±1.2mm 收窄到 ±0.5mm,减少返修。
2 台包缝机专做网眼座套的锁边,锁边速度每分钟 12 米,比手工锁边快 4 倍;RH-W4 的月产量因此从 300 套提到 520 套。
产能上来后的排期
9 月接单 640 套,10 月排产 780 套,已接近 800 套月产能上限。11 月至 12 月为座套旺季,建议客户提前 15 天下单。
车间现有 32 名缝纫工,平均工龄 4.6 年,其中 9 人工龄超过 8 年,负责气囊开口与包边两道关键工序。
新机到厂后的培训
12 台高车分两批到厂,第一批 6 台在 9 月 25 日装机,次日由厂家工程师培训 3 小时,参训 14 人,考核全部通过。
包缝机 2 台安排在三号工位,专做座套侧边包边,单件包边时间从 4 分钟缩短到 2 分 30 秒。
三条座套线投用后用工从 46 人增至 58 人,10 月单日最高产出 34 套,比改造前的日均 19 套提高 15 套。
座套车间工序从 7 道拆成 9 道,包边与上拉链分开做;单套流转时间从 3.5 小时延长到 3.8 小时,返工率从 4.2% 降到 1.6%。
产能缝制座套系列